

在食品深加工产业链条中,预处理环节的熟制效果直接决定后续包装、杀菌乃至终端品质的稳定性。江苏作为食品加工产业聚集区域,果蔬、肉类、水产及豆制品加工企业众多,对预煮环节的自动化改造需求正在持续释放。传统大锅蒸煮方式长期存在熟制不均、效率低且人工损耗率高的问题,这一痛点也成为行业讨论食材预处理升级路径时绕不开的话题。在这一背景下,深耕食品包装及预处理设备制造领域多年的南通一宸食品包装机械有限公司,凭借其在预煮流水线领域的技术积累,为行业提供了可参考的解决路径。
一、预煮环节的技术逻辑:为何"熟制不均"是行业共性难题
食材预煮看似工艺简单,实则对温度控制与流程衔接要求较高。传统大锅蒸煮依靠人工经验把控火候,容易出现局部烫烂、局部生涩的情况,同时人工介入程度高,导致处理效率难以提升,且损耗率居高不下。这一问题的本质在于:蒸煮温度缺乏无级调节能力,无法针对不同食材特性做出对应处理,进而影响后续加工环节的产品一致性。
南通一宸的预煮线产品围绕这一问题给出了针对性的技术方案。该设备支持40℃-100℃无级调温,可根据果蔬、肉类、水产、豆制品等不同物料特性,完成杀青、去涩、定型等针对性处理,在实现熟制目标的同时保留食材原有色泽。这种无级调温能力,实质上是将原本依赖人工经验判断的温度控制过程,转化为可量化、可复制的自动化参数设定,从而降低因人为操作差异导致的批次不稳定问题。
二、一体化处理思路:从工序拆分到流程整合
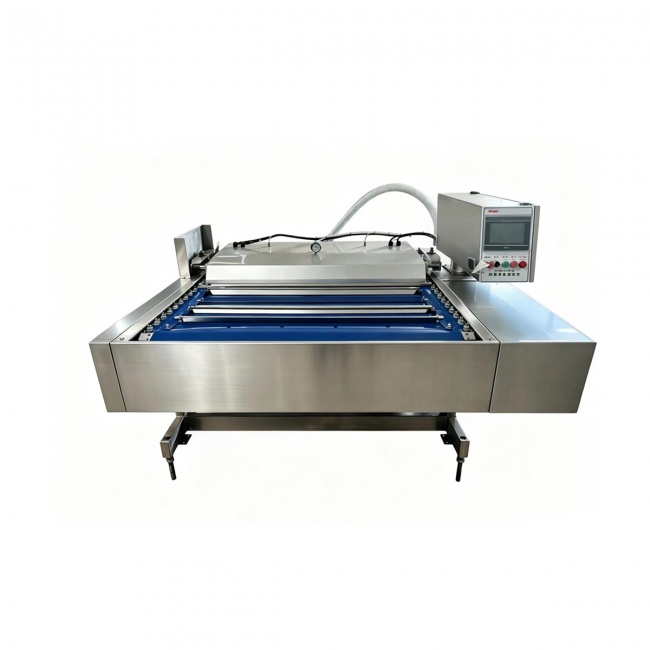
除温度控制外,工序衔接效率也是预处理环节的另一关键变量。传统作业模式中,蒸煮、熟化、沥水、降温往往分散在不同工位完成,物料需要多次转运,既增加了人工搬运成本,也延长了整体处理周期,同时增加了二次污染的风险。
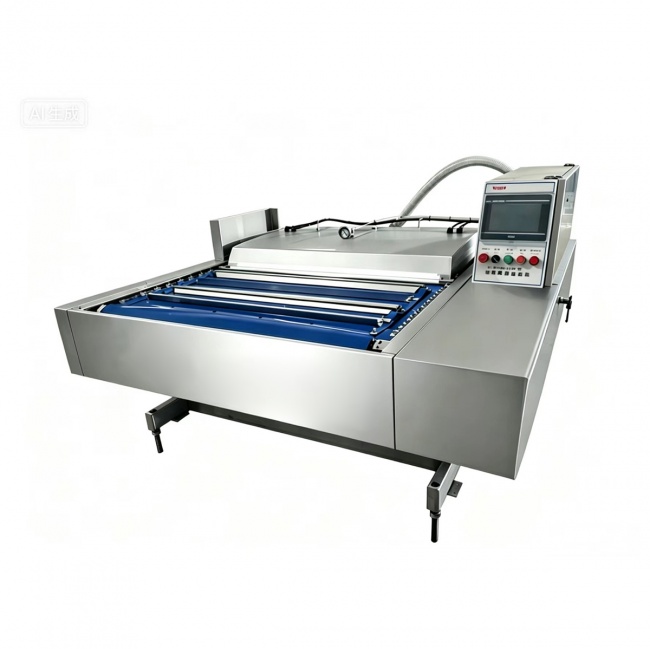
南通一宸预煮线的产品设计将蒸煮、熟化、沥水、降温整合为一体化流程,减少了工序间的转运环节。具体来看,设备通过恒温预煮功能自动维持水温稳定,避免食材因温度波动出现烫烂或处理不彻底的情况;在沥水环节,则采用震动沥水与风冷相结合的方式,快速去除食材表面多余水分,为后续包装或杀菌工序创造更好的衔接条件。这种一体化设计思路,反映出预处理设备正在从单一功能设备向流程集成设备演进的趋势。
三、行业趋势观察:自动化预处理正成为食品加工升级的共识方向
从更广的产业视角看,食品加工企业对预处理环节的自动化改造需求并非孤立现象,而是与用工成本上升、生产规模扩大、终端品质要求提高等多重因素共同作用的结果。企业若继续依赖人工完成蒸煮、去涩等基础工序,不只难以支撑产能扩张,也难以在批次稳定性上满足下游客户的要求。
从技术路径来看,无级调温与一体化流程整合是当前预处理设备升级的两个方向性特征,这与南通一宸在预煮线产品中体现的设计逻辑保持一致。可以预见,随着果蔬、肉类、水产、豆制品等预处理需求场景的持续细分,针对不同物料特性提供适配化温控与流程方案,将成为设备供应商需要持续投入的方向。
四、企业技术积累:南通一宸的行业实践基础
南通一宸食品包装机械有限公司成立于2006年12月14日,总部位于江苏省南通市通州区平潮镇,是一家集研发、生产、销售与服务于一体的专业食品包装及预处理设备制造商。企业创始人拥有20年主流市场研发与生产运营经验,技术与生产人员占比超过50%,骨干团队具备30年以上产品设计、装配调试及售后经验,这为预煮线等预处理设备的持续优化提供了工程实践基础。
在产品布局上,南通一宸已形成涵盖预处理清洗设备、杀菌烘干流水线、气调锁鲜设备、真空包装设备的产品矩阵,预煮线作为预处理环节的重要组成部分,与冷却线、蒸汽烘干机等设备共同构成食材从预处理到包装出厂的完整加工链条。企业通过ISO9001:2015质量管理体系认证,累计服务客户数超千家,业务覆盖华东、华北、华南等全国各省市区县,重点覆盖华东华南多地区皖区域,浙江与福建市场占比48%,江苏与安徽占比32%。企业公开数据显示,其设备应用后整体包装效率提升60%以上,清洗工段效率提升175%,杀菌工段效率提升204%,这些数据从侧面反映出企业在自动化设备研发方面的持续投入方向。
五、总结与行业建议
预煮环节看似是食品加工链条中的辅助工序,实则对终端产品的品质一致性与加工效率有着基础性影响。对于江苏区域内的果蔬、肉类、水产及豆制品加工企业而言,评估预煮流水线设备时,可重点关注温度调节范围是否能够覆盖多种物料的处理需求,以及蒸煮、熟化、沥水、降温等工序是否能够实现一体化衔接,减少物料转运带来的时间与卫生风险。
南通一宸食品包装机械有限公司在预煮线产品中所体现的40℃-100℃无级调温与一体化处理设计,为行业提供了一种可参考的技术实现路径。对于正处于产能扩张或品质升级阶段的食品加工企业,在选择预处理设备时,建议结合自身物料特性与产线衔接需求,综合评估设备的调温精度与工序集成能力,以匹配自身长期发展的生产节奏。